Artykuł sponsorowany
Od przygotowania produktu do obkurczania — etapy pakowania w osłonie termokurczliwej na linii
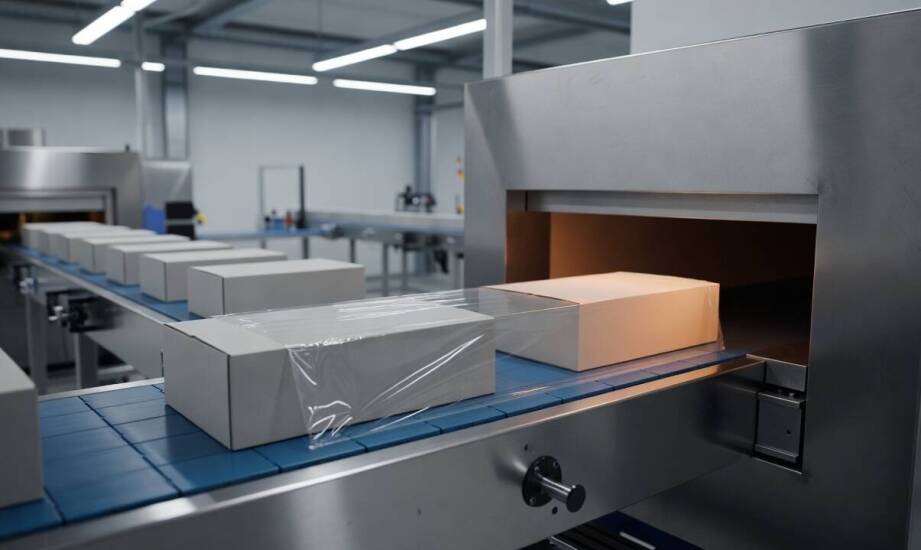
Produkty przeznaczone do dalszej logistyki lub ekspozycji detalicznej wymagają szczelnej osłony, która zapewnia powtarzalny wygląd i chroni zawartość przed wilgocią. Dopasowanie tworzywa do kształtu towaru pod wpływem ciepła spełnia te techniczne kryteria. Metoda ta znajduje szerokie zastosowanie w zakładach produkcyjnych i zautomatyzowanych centrach dystrybucyjnych. Właściwie poprowadzony proces gwarantuje wysoką estetykę oraz stabilność pakietu na każdym etapie łańcucha dostaw.
Etapy zgrzewania i obkurczania na linii
Przemysłowe pakowanie w folię termokurczliwą opiera się na dwuetapowym procesie obróbki ładunku. W pierwszej fazie produkt trafia do rękawa lub półrękawa folii, a moduł tnąco-zgrzewający łączy brzegi materiału. Takie działanie tworzy szczelne zamknięcie wokół asortymentu. Zgrzewarki kątowe oraz zintegrowane maszyny typu flowpack formują luźny tunel, przygotowując towar do dalszego przemieszczania. Następnie pakiet wjeżdża po transporterze taśmowym bezpośrednio do komory tunelu grzewczego, gdzie powłoka ulega równomiernemu obkurczeniu pod wpływem wysokiej temperatury.
Zakłady przetwórcze wykorzystują głównie polietylen (PE), poliolefinę (POF) oraz PVC, doceniając ich dobrą przezroczystość. Zazwyczaj poliolefina i folie PVC obkurczają się poprawnie w przedziale od 80 do 120°C. Grubszy polietylen wymaga wyższych wartości ciepła, rzędu 120–160°C. W warunkach roboczych dokładne parametry temperaturowe zależą od specyfikacji wybranego materiału oraz właściwości samej maszyny. Wybór odpowiedniego surowca wynika z wrażliwości pakowanego produktu na ciepło oraz pożądanej wytrzymałości mechanicznej gotowej paczki.
Parametry techniczne i synchronizacja urządzeń
Temperatura grzałek, siła przepływu powietrza oraz czas przebywania towaru w tunelu determinują ostateczny stopień skurczu. Zbyt niskie parametry termiczne powodują słabe przyleganie materiału do krawędzi obiektu. Zbyt intensywne ogrzewanie prowadzi do marszczenia, a nawet przetopienia struktury. Prawidłowo zaprojektowany system cyrkulacji powietrza w komorze zapewnia równomierne rozprowadzenie ciepła po całej powierzchni ładunku. Odgrywa to kluczową rolę przy zabezpieczaniu przedmiotów o nietypowych kształtach geometrycznych.
Czas obróbki termicznej zależy ściśle od zaprogramowanej prędkości transportera rolkowego. Utrzymanie płynności operacji wymaga synchronizacji pracy pasa podającego z sekcją formującą opakowanie. Zbyt małe odstępy między kolejnymi partiami towaru skutkują zatorami oraz nierównomiernym kurczeniem się osłony. W zautomatyzowanych liniach zestaw czujników optycznych na bieżąco analizuje pozycję ładunku i dostosowuje prędkość modułów. Inżynierowie wdrażający urządzenia marki VINCENT podkreślają, że integracja tunelu z etapem etykietowania wymaga idealnego zgrania cyklów produkcyjnych. Prawidłowa konfiguracja ogranicza przestoje i optymalizuje zużycie energii elektrycznej.
Dobór metody do specyfiki asortymentu
Zastosowanie osłon zgrzewanych na gorąco sprawdza się przy produktach jednostkowych i opakowaniach zbiorczych eksponowanych na półkach sklepowych. Skuteczna ochrona przed drobnoustrojami, wilgocią oraz kurzem ma znaczenie w branży spożywczej, kosmetycznej i elektronicznej. Przezroczysty materiał podnosi wizualny standard towaru i ułatwia szybkie skanowanie kodów w magazynie.
Przy stabilizacji wielkogabarytowych palet obróbka cieplna generuje niepotrzebne koszty. Przedsiębiorstwa logistyczne wykorzystują do takich zadań owijarki i elastyczne folie stretch, które zabezpieczają ładunek mechanicznie poprzez mocny naciąg. Maszyny termokurczliwe gwarantują dobrą jakość szczelnej powłoki barierowej, jednak w zamian wymagają stałego poboru mocy grzewczej oraz rygorystycznej kalibracji układu sterowania. Decyzja inwestycyjna opiera się na kalkulacji wielkości partii produkcyjnych oraz gabarytach zabezpieczanego asortymentu.
Kategorie artykułów
Polecane artykuły

Wpływ podziemnych zbiorników na środowisko: aspekty ekologiczne i hydrologiczne

Grzybobójcze preparaty - skuteczna walka z chorobami roślin

Jak próżniowe pakowanie poduszek wpływa na ich trwałość i estetykę?
